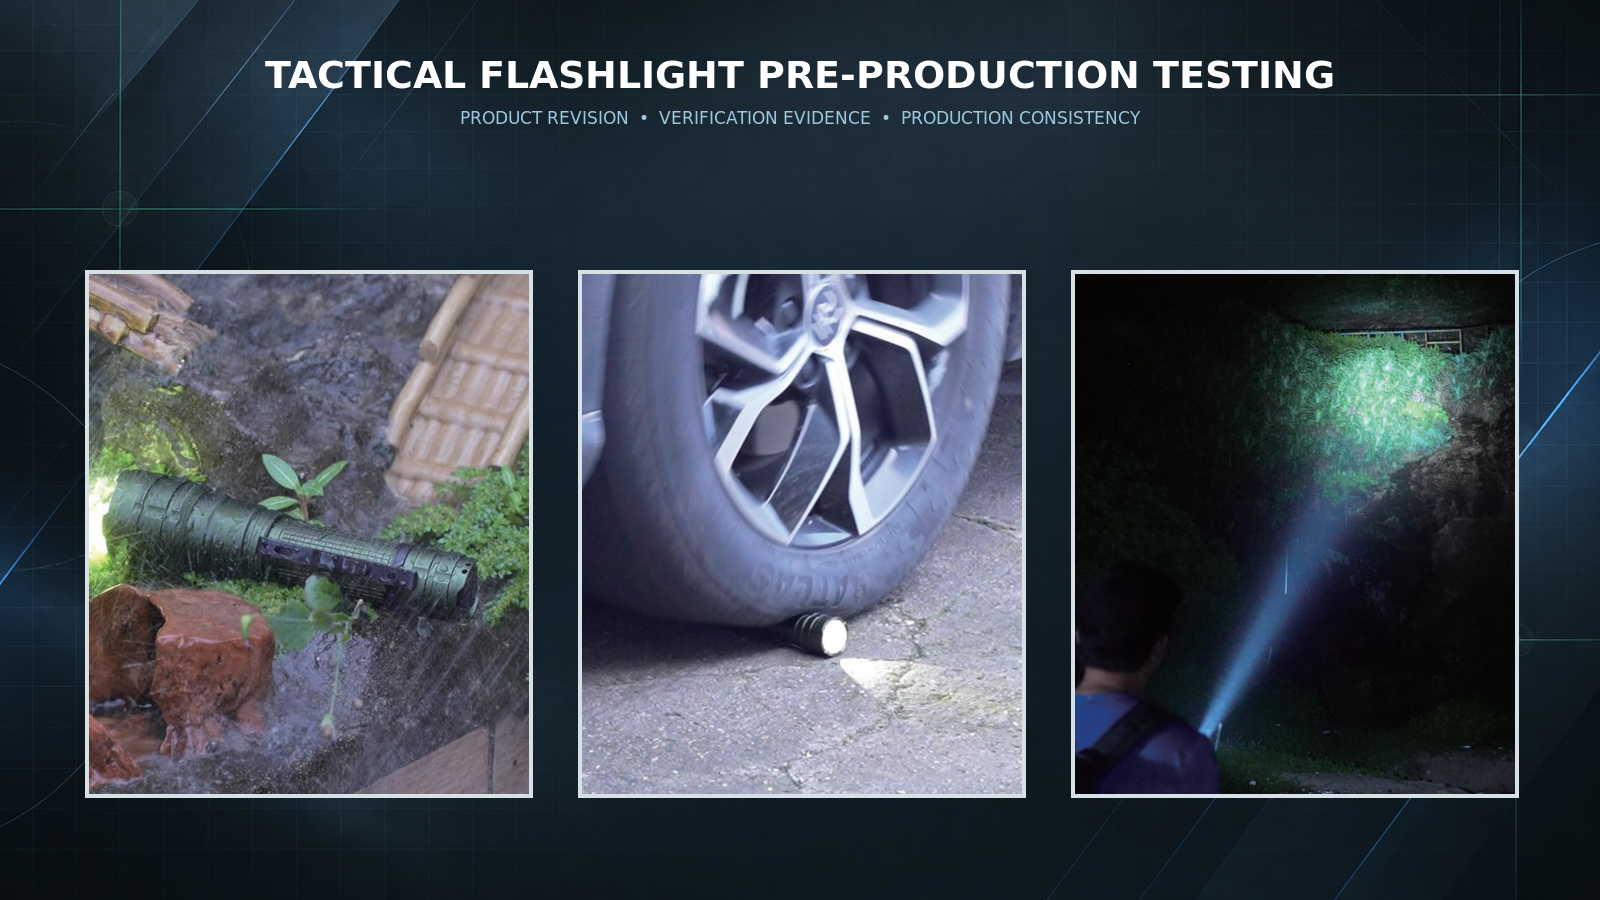

La producción en masa debería comenzar solo después de que los compradores hayan verificado no solo una muestra del producto, sino también la revisión controlada, la evidencia de rendimiento, los resultados de la producción piloto y las condiciones de proceso necesarias para reproducir ese rendimiento de forma consistente.
Configuración definida
Evaluado según criterios
Prueba producida por el proceso
Repetibilidad controlada
¿Qué deberían validar los compradores de linternas tácticas antes de la producción en masa?
Antes de la producción en masa, los compradores de linternas tácticas deben verificar que la revisión aprobada del producto cumpla con los requisitos ópticos, eléctricos, térmicos, mecánicos y medioambientales definidos, y que el proceso de producción pueda reproducir esos resultados entre unidades representativas.
Las pruebas de preproducción con linternas tácticas deben conectar una especificación controlada con un método de prueba definido, criterios de aceptación, una muestra aprobada o dorada, pruebas de producción piloto y un plan de control de producción. Los compradores deben confirmar la especificación controlada, la prueba de pruebas, la muestra dorada, la producción piloto, la consistencia en la producción y el control de cambios antes del lanzamiento. Una muestra de ingeniería sólida puede demostrar que un diseño puede funcionar; No demuestra que la misma revisión, componentes, firmware cuando sea aplicable, condiciones de ensamblaje y proceso de inspección reproduzcan el resultado en un lote futuro.
Una muestra excelente no demuestra la consistencia en producción en masa
Una muestra de ingeniería puede utilizar componentes seleccionados a mano, atención extra a la ingeniería, ajustes manuales, herramientas de producción limitadas o empaquetado de prototipos. Puede ser excelente mientras el proceso de línea normal aún no está probado. Una muestra demuestra que el diseño puede funcionar; La validación de producción pregunta si el proceso puede reproducirla.
No apruebes el lote aprobando solo la mejor unidad. Una muestra perfecta puede no representar la variación normal de ensamblaje, lotes de componentes, herramientas de producción, operadores de línea, firmware final, embalaje final o el proceso de inspección de producción.
REQUISITOS → ESPECIFICACIONES → CRITERIOS DE PRUEBA DE → DE ACEPTACIÓN → MUESTRA → REVISIÓN → MUESTRA APROBADA → VERIFICACIÓN DE PRODUCCIÓN PILOTO → VERIFICACIÓN REPRESENTATIVA DE PRODUCCIÓN → LIBERACIÓN / ESPERA → PRODUCCIÓN EN MASA → CONTROL CONTINUO DE CAMBIOS
Una muestra de ingeniería, una muestra dorada, una muestra piloto y una muestra de producción en masa no son lo mismo
Cada etapa responde a una pregunta diferente. Una muestra de ingeniería explora la dirección del diseño. Una muestra aprobada o dorada establece la referencia de producto acordada. Una muestra de producción piloto comprueba si el proceso real puede reproducir esa referencia. Una muestra de inspección de producción en masa ayuda a evaluar si un lote específico se mantiene dentro de los requisitos aprobados.
| Etapa de muestra | Pregunta principal | Evidencia típica | Lo que no demuestra por sí sola |
|---|---|---|---|
| Ejemplo de ingeniería | ¿Puede funcionar la dirección de diseño? | Revisión de función y desarrollo | Proceso de producción estable |
| Muestra aprobada / Golden | ¿Qué producto exacto está aprobado? | Referencias y registros controlados | Salida de línea repetible |
| Muestra de producción piloto | ¿Puede el proceso reproducirlo? | Piloto de proyectos, problemas y pruebas de reexamen | Cada parcela futura se ajusta |
| Muestra de inspección de producción en masa | ¿Cumple este terreno con los requisitos? | Registros de inspección vinculados a lotes | Calificación original de diseño |
Congela la revisión del producto antes de pedir a la fábrica que la repita
"Última versión" no es una instrucción de producción controlada. Antes de la producción piloto, los compradores deben identificar un ID de revisión, fecha y registro controlado del dibujo del producto, BOM, PCB, firmware si corresponde, configuración LED y óptica, configuración de batería, carcasa y acabado, arte del logotipo, arte del embalaje y accesorios.
MECÁNICO + ÓPTICO + ELECTRÓNICO + FIRMWARE + BATERÍA + CMF + ENVASADO
La fábrica no puede reproducir "el producto aprobado" a menos que el producto aprobado esté definido.
Una congelación no significa que no sea posible ningún cambio futuro. Significa que la referencia actual de producción está clara. Un cambio posterior debe pasar por cambios, revisiones, revalidaciones cuando sea necesario, aprobación de una nueva revisión y luego producción controlada.
Verifica por separado el rendimiento de salida máxima, la salida sostenida y el haz
Para las pruebas de preproducción de linternas tácticas, los compradores deben vincular la salida inicial, la salida sostenida, la intensidad máxima del haz cuando se especifique, el perfil del haz, el punto caliente y el derrame cuando corresponda, y la variación de muestra a muestra a las mismas condiciones aprobadas de revisión y prueba. Para un diseño multicanal, cada canal y cualquier estado combinado necesitan su propia revisión.
Un número de titular es difícil de controlar a menos que se definan modo, estado de la batería, temporización de prueba, condición ambiental y método de aceptación. Una especificación solo se vuelve controlable cuando se definen la condición de medición y el método de aceptación.
El comportamiento de pico responde a una pregunta inicial sobre el rendimiento. El comportamiento sostenido muestra lo que ocurre después de que el sistema eléctrico y térmico se estabiliza. Los compradores pueden revisar si es relevantePlataformas de linterna tácticayPlataformas de linterna de manoA través de la aplicación objetivo, se definen los criterios específicos del proyecto antes de su aprobación.
El comportamiento en tiempo de ejecución y térmico necesita curvas, condiciones y revisiones de muestra
Una sola instrucción en tiempo de ejecución no muestra el perfil de salida. Los compradores deben solicitar el modo de prueba, estado de la batería, estado ambiental, curva de salida frente a tiempo, punto o comportamiento de reducción de tiempo, región sostenida, condición final, datos relevantes de temperatura y revisión de la muestra.
Un producto puede comenzar con un alto rendimiento y disminuir significativamente; Otro puede comenzar más bajo y mantenerse más estable. Sus duraciones totales pueden parecer similares mientras que la experiencia del usuario es diferente. La duración y el perfil de tiempo de ejecución son preguntas de validación diferentes.
Los resultados de temperatura dependen de las condiciones ambientales, el flujo de aire, la condición de arranque, la configuración de la cámara portátil o de banco, la batería y el modo. Los informes deben identificar esas condiciones en lugar de presentar un número inexplicable.
La carga y el comportamiento de la batería deberían estar aprobados como parte del sistema del producto
"Puede cargar" no es suficiente. Dependiendo de la arquitectura del producto, los compradores deben revisar el inicio de carga, el comportamiento del indicador, el comportamiento de finalización, el ajuste del conector, el cable o interfaz incluido, la instalación de la batería, la protección de polaridad si procede, el comportamiento en batería baja y la consistencia entre muestras.
Un producto de celda reemplazable necesita una especificación aprobada de celda; Un pack integrado necesita una configuración aprobada, celda y protección. Una sustitución de batería puede cambiar el tiempo de funcionamiento, el comportamiento de voltaje, la capacidad de corriente, la carga y el comportamiento térmico incluso cuando el reemplazo parece físicamente similar. Por tanto, la configuración de la batería es un elemento clave para el control de la BOM.
La validación de conmutadores e interfazentes debe cubrir tanto la función como la repetición
La revisión de funciones puede incluir activación, orden de modos, conmutación de fuente, memoria o bloqueo cuando corresponda, y comportamiento de indicadores. La revisión de durabilidad puede incluir uso repetido, consistencia táctil, flojidad mecánica y respuesta eléctrica. Los objetivos de ciclo y los criterios de aceptación deberían provenir del requisito del producto y del plan de validación, no de un número universal.
Cuando el firmware se aplica, la aprobación de la interfaz debe estar vinculada a la revisión aprobada. Los cambios de software pueden crear un comportamiento diferente del producto sin modificar la carcasa, incluyendo el orden de modos, la memoria, los indicadores, el comportamiento de reducción y la protección.
Las reclamaciones por agua y caídas necesitan verificación específica para cada reclamación
La resistencia al agua y la resistencia a caídas o impactos son temas de validación diferentes. Si una reclamación de protección de entrada forma parte de la especificación aprobada, el método de verificación y las pruebas deben coincidir con esa afirmación. Una clasificación IP no es una promesa general de "impermeable para siempre".
Para una reclamación por impacto, una revisión posterior a la prueba debería examinar más que si la luz sigue encendida. Dependiendo del producto, los compradores también deben revisar la carcasa, la lente, el interruptor, la interfaz de carga, la retención de la batería, la alineación del haz, la flojidad mecánica y el modo de funcionamiento. No todas las pruebas de calificación deben repetirse de forma destructiva en todas las unidades de producción; La cualificación de diseño y la inspección de producción cumplen propósitos diferentes.
La muestra dorada, la lista de materiales (BOM), el firmware y los criterios de prueba deben describir el mismo producto
Una muestra física aprobada es valiosa, pero está incompleta sin su dibujo controlado, BOM, revisión de la PCB, firmware cuando corresponda, batería, óptica, acabado, logotipo, accesorios, embalaje y requisitos de prueba. Una muestra dorada física sin documentación controlada es una referencia de producción incompleta.
La muestra dorada muestra lo que fue aprobado; La documentación controlada explica cómo la producción lo reproduce. Una unidad firmada por sí sola no explica los componentes aprobados, las instrucciones de proceso ni los criterios de prueba.
La producción piloto pone a prueba el proceso, no solo el producto
La producción piloto examina si las herramientas reales, los pasos de ensamblaje, los operadores, las estaciones de inspección, el suministro de componentes, las instrucciones de trabajo, los accesorios de prueba, el embalaje y la trazabilidad funcionan conjuntamente. La cantidad piloto debe reflejar el riesgo de producción, la complejidad del proceso, la madurez de las herramientas y los requisitos del comprador, en lugar de una cantidad universal.
Un piloto no es valioso porque no tiene problemas. Es valioso porque pone al descubierto la debilidad antes que el volumen. La cuestión crítica es si el problema tiene un historial de causa raíz, corrección y verificación.
Paquete de pruebas piloto:referencia de cantidad piloto o lote, revisión de muestra, revisión de la lista de materiales de origen, resultados de pruebas, registro de defectos o problemas, acciones correctivas, evidencia de repetición, comprobación de embalaje y decisión de preparación para producción.
Para proyectos OEM/ODM,Desarrollo de linternas OEM/ODMdebe conectar las decisiones de ingeniería con la evidencia piloto antes de que se tome la decisión de lanzamiento en producción.
La consistencia en lotes es la diferencia entre una buena muestra y un buen programa de producto
La consistencia en lotes de linterna significa que las características clave permanecen dentro de los requisitos aprobados en unidades y lotes de producción representativos. No significa que todas las unidades sean matemáticamente idénticas. Las características críticas a calidad son aquellos cuya variación puede afectar materialmente a la función, el rendimiento, la seguridad, el ajuste o la aceptación por parte del cliente.
Una salida media favorable puede ocultar unidades fuera del rango aprobado. Los compradores deberían tener en cuenta la conformidad individual y la variación relevante, no solo una media.
La variación puede provenir de lotes LED o emisores, lotes de batería, componentes de PCB, interruptores, óptica, tolerancias de carcasa, acabado, ensamblaje, firmware, interfaces térmicas, envases, operadores, condiciones de proceso o accesorios de prueba. Un lote de producción también puede utilizar múltiples lotes de componentes, por lo que la trazabilidad debe conectar el producto terminado con los materiales relevantes, los registros de proceso e inspección al nivel requerido por el proyecto.
Un cambio de componente puede crear un nuevo comportamiento de producto sin cambiar el nombre del producto
Un cambio en un componente LED, óptico, batería, controlador de LED, interruptor, componente de PCB, MCU, firmware, material, proceso de superficie, adhesivo o componente de embalaje puede requerir una nueva evaluación. La sustitución de proveedores no es automáticamente malo; Las cadenas de suministro a veces necesitan una alternativa aprobada. El riesgo proviene de la sustitución silenciosa sin revisión ni pruebas.
SOLICITUD DE CAMBIO → MOTIVO → REVISIÓN DE RIESGOS → MUESTRA / EVIDENCIA → REVALIDACIÓN → APROBACIÓN DEL COMPRADOR CUANDO SEA NECESARIO → NUEVA REVISIÓN → PRODUCCIÓN
Un cambio de proveedor y lote no requiere automáticamente una cualificación completa cada vez, pero los componentes críticos deben tener controles apropiados de entrada y producción. La profundidad adecuada depende de la arquitectura y el riesgo.
Una prueba sin registros rastreables es una evidencia débil de producción
Los registros deben vincular el producto, revisión, lote o lote cuando corresponda, fecha, prueba, equipo o accesorio relevante, resultado, disposición y el ID del operador o registro cuando corresponda. El propósito no es el volumen de papeleo. Es responder: ¿qué se probó, qué revisión se probó y cuál fue el resultado?
Controles para materiales y componentes relevantes.
Controles en puntos clave de ensamblaje.
Comprobaciones finales funcionales, visuales y de producción requeridas.
La inspección final es una capa de detección, no un sustituto de un proceso de fabricación controlado. Una comprobación previa al envío puede identificar algunos resultados, pero por sí sola no puede explicar por qué ocurrió un problema ni evitar que se repita.
Una imagen de fábrica puede mostrar la presencia del equipo. No puede demostrar que una revisión específica de linterna haya sido probada, aprobada, utilizada el método correcto o cumplido con los criterios requeridos. La evidencia debe conectar la prueba, la muestra y el resultado.
Matriz de validación de preproducción de linternas tácticas para compradores B2B
| Área de validación | Pregunta del comprador | Evidencia | Riesgo de liberación si no está claro |
|---|---|---|---|
| 1. Revisión del producto | ¿Qué versión exacta se está publicando? | Dibujo controlado y aprobación | Referencia ambigua de producto |
| 2. Revisión de la lista de materiales | ¿Qué componentes están aprobados? | Lista de Materiales Controlada | Sustitución incontrolada |
| 3. Revisión de firmware si procede | ¿Qué comportamiento está aprobado? | Revisión vinculada a revisiones | Comportamiento inesperado de la interfaz de usuario |
| 4. Producción máxima | ¿Bajo qué condiciones se revisa? | Método definido y resultado | Rendimiento inicial poco claro |
| 5. Producción sostenida | ¿Cómo se estabiliza la salida? | Evidencia basada en el tiempo | Experiencia de usuario engañosa |
| 6. Intensidad máxima del haz | ¿Se controla el rendimiento direccional? | Prueba vinculada a revisiones | Alcance inconsistente |
| 7. Perfil de viga | ¿Son aceptables la alineación y la simetría? | Análisis de viga | Variación óptica |
| 8. Curva de Duración | ¿Qué ocurre con el tiempo? | Curva y condiciones | Aprobación de un solo número |
| 9. Comportamiento térmico | ¿Cómo se revisa la respuesta térmica? | Evidencia condicionada | Respuesta desconocida de descenso |
| 10. Carga | ¿Se comporta bien el sistema? | Comprobaciones funcionales | Quejas por cobro en campo |
| 11. Configuración de la batería | ¿Está controlado el sistema energético? | Especificación aprobada | Cambio en el rendimiento |
| 12. Interruptor / UI | ¿Se puede repetir el comportamiento? | Revisión de función y repetición | Funcionamiento inconsistente |
| 13. Durabilidad mecánica | ¿Se revisan las mecánicas relevantes? | Pruebas de prueba del proyecto | Riesgo de fiabilidad en el campo |
| 14. Reclamación de agua / entrada | ¿Coincide la evidencia con la afirmación? | Evidencia específica de la afirmación | Afirmación no respaldada |
| 15. Reclamación por caída / impacto | ¿Qué sigue funcionando después? | Inspección posterior a la prueba | Daños ocultos |
| 16. Cosmética / Acabado | ¿Está definida la apariencia comercial? | Muestra aprobada y criterios | Inconsistencia en el comercio minorista |
| 17. Embalaje / Arte | ¿Coincide con la revisión del producto? | Aprobación de obras de arte | Información de mercado incorrecta |
| 18. Producción piloto | ¿Puede el proceso real reproducirlo? | Registros y acciones de pilotos | Proceso no demostrado |
| 19. Plan de pruebas de producción | ¿Qué se revisa en producción? | Plan de control definido | Detección tardía de defectos |
| 20. Control de cambios | ¿Cómo se aprueban las desviaciones? | Historial controlado | Cambio de producto no documentado |
¿Qué hace que una posición de mayor nivel sea más creíble?
Un posicionamiento premium es una afirmación de evidencia, no un adjetivo de precio. Un precio más alto, más lúmenes, más funciones o un cuerpo más pesado no verifican la calidad de forma independiente. La credibilidad proviene de materiales controlados, revisiones controladas, resultados verificados, rendimiento sostenido, consistencia de haz, consistencia de la interfaz, durabilidad mecánica, evidencia ambiental donde se afirma, consistencia de acabados, registros rastreables, control de cambios y consistencia en lotes de linternas.
| Tipo de evidencia | Lo que puede mostrar | Lo que no puede demostrar por sí sola |
|---|---|---|
| Evidencia de fábrica Máquinas, líneas, instalaciones, sistema de calidad |
Apoyo potencial a la producción y contexto del proceso | Rendimiento específico de revisiones del producto |
| Evidencia del producto Resultado de la prueba, revisión, muestra piloto, registro de lote |
Cómo funcionó un producto definido | Todos los productos no relacionados funcionarán igual |
Una gran fábrica puede soportar capacidad de producción, pero el rendimiento específico del producto sigue requiriendo evidencia a nivel de producto. La certificación y la consistencia en la fabricación son temas relacionados con la calidad, pero no son la misma evidencia.
Matriz de especificación a evidencia
| Reivindicación de especificación | Evidencia de verificación | Etapa de muestra | Control de producción |
|---|---|---|---|
| Pico de salida / haz | Condición definida y resultado | Ingeniería, dorado, piloto | Comprobaciones funcionales vinculadas a revisiones |
| Salida sostenida / Tiempo de funcionamiento / Térmica | Curva, condiciones y revisión | Ingeniería y piloto | Componentes controlados y revisión |
| Carga / Batería / Interfaz | Evidencia funcional y de revisión | Golden y piloto | Controles de BOM, firmware y línea |
| Reclamación de entrada / caída | Verificación específica de la reclamación | Cualificación y piloto según sea necesario | Controles de proceso relevantes |
| Acabado / Embalaje | Referencia aprobada | Golden y piloto | Control de arte y apariencia |
RECLAMACIÓN → MÉTODO DE ENSAYO → CRITERIOS DE ACEPTACIÓN → RESULTADO DE PRUEBA → REVISIÓN APROBADA → CONTROL DE PRODUCCIÓN
Una especificación sin un camino de verificación es difícil de controlar en la producción en masa.
Lista de verificación de consistencia en producción
Cinco errores que cometen los compradores antes de lanzar una linterna táctica a producción en masa
Una unidad de desarrollo puede controlarse mejor que una producción ordinaria. La aprobación debe incluir pruebas producidas por el proceso, no solo la apariencia y función de una unidad.
Una muestra firmada sin documentos vinculados deja demasiada interpretación durante la producción.
La salida máxima no muestra comportamiento térmico, perfil de ejecución ni rendimiento estabilizado.
La inspección final detecta algunos resultados; no puede sustituir materiales controlados, instrucciones de proceso ni controles en proceso.
Una alternativa razonable puede afectar aún al rendimiento. Revisa el riesgo, crea pruebas y aprueba una nueva revisión cuando sea necesario.
Dieciocho pruebas o reseñas que los compradores deberían considerar antes de la producción en masa
Los criterios de aceptación deben ser específicos de cada proyecto. Una estrategia práctica abarca pruebas de diseño o cualificación, validación de pilotos o procesos y control continuo de la producción. Diferentes capas de prueba responden a distintas preguntas.
Paquete de Pruebas del Comprador, Preguntas y Agenda de Revisión
¿Qué debería contener un paquete de pruebas de preproducción?
1. Especificación de producto aprobado; 2. Revisión aprobada del dibujo; 3. Lista de Materiales Controlados; 4. Revisión de la PCB / Firmware si procede; 5. Referencia de muestra dorada; 6. Pruebas ópticas; 7. Evidencia en tiempo de ejecución / térmica; 8. Pruebas de acusación / agresiones; 9. Evidencia mecánica / de interruptor; 10. Pruebas de pruebas medioambientales si se reclaman; 11. Aprobación de Empaquetado / Obra de Arte; 12. Resultados de la producción piloto; 13. Plan de pruebas de producción; 14. Registro de Control de Cambios.
Agenda de la reunión de revisión previa a la producción
1. Revisión del producto final; 2. Cuestiones abiertas de ingeniería; 3. Muestra de oro; 4. BOM / Alternativas aprobadas; 5. Firmware si procede; 6. Elementos de la CTQ; 7. Resultados de los pilotos; 8. Flujo de producción; 9. Instalaciones de prueba / Plan de pruebas; 10. Embalaje / Arte; 11. Trazabilidad / Control de cambios; 12. Acciones GO / HOLD.
Veinte preguntas que los compradores deberían hacer antes de la producción en masa
1. ¿Qué revisión exacta estamos produciendo? 2. ¿Qué lista de materiales está aprobada? 3. ¿Están aprobados componentes alternativos? 4. ¿Qué firmware está aprobado? 5. ¿Qué pruebas se realizaron? 6. ¿Cuáles se completaron en unidades representativas de producción? 7. ¿Qué cambió tras las muestras de ingeniería? 8. ¿Qué reveló el piloto? 9. ¿Qué características son CTQ? 10. ¿Cómo se verifican la salida y el haz? 11. ¿Cómo se prueba el tiempo de ejecución? 12. ¿Cómo se comprueba la carga? 13. ¿Cómo se controla la consistencia entre switches y interfaz? 14. ¿Cómo se verifican las afirmaciones medioambientales? 15. ¿Qué pruebas son destructivas? 16. ¿Qué se comprueba al final de la línea? 17. ¿Qué registros se conservan? 18. ¿Cómo se aprueban los cambios en los componentes? 19. ¿Qué cuestiones pendientes quedan? 20. ¿Qué pruebas respaldan la liberación?
El lanzamiento en producción masiva debería ser una decisión basada en evidencias, no en el calendario
La evidencia respalda los requisitos aprobados y el proceso piloto está controlado.
Faltan pruebas críticas o quedan cuestiones significativas sin resolver.
Un cambio significativo en producto, componente, firmware o proceso requiere nuevas pruebas.
Este es un marco de decisión para el comprador, no un sistema de calificación impuesto por la industria. La falta de pruebas significa que el comprador aún no puede verificar la reclamación; no demuestra automáticamente que el producto no cumpla el requisito.
Un registro de emisión abierta debe registrar la emisión, riesgo, propietario, acción, verificación y disposición. No todos los pequeños problemas deben bloquear el lanzamiento, pero los plazos de envío, las fechas de exhibición y la urgencia de compra no generan evidencia técnica.
"La muestra parece buena. Por favor, iniciad la producción en masa."
Mejor aprobación:Revisión aprobada del producto + Muestra dorada + LISTA + Firmware si aplicable + Evidencia de prueba + Estado del piloto + Problemas abiertos + Decisión de lanzamiento en producción
Cuatro respuestas directas para compradores B2B
Los compradores deben revisar la salida, el haz, el tiempo de funcionamiento, el comportamiento térmico, la carga, la configuración de la batería, la función del interruptor y la interfaz, las reclamaciones mecánicas y medioambientales relevantes, la documentación, la evidencia piloto y la consistencia en la producción. El plan de pruebas exacto debe seguir los requisitos del producto, el riesgo y las necesidades del mercado objetivo.
No.Una muestra aprobada es una referencia de producto, mientras que una versión de producción también necesita pruebas de que los componentes controlados, la revisión, el proceso y el plan de inspección pueden reproducir los requisitos aprobados entre unidades representativas.
Se trata de la capacidad de las características clave para mantenerse dentro de los requisitos aprobados en unidades y lotes de producción representativos. Se centra en los elementos relevantes de CTQ y la variación aceptada, no en la monotonía imposible unidad por unidad.
Una muestra dorada es el producto de referencia aprobado vinculado a la documentación controlada. Una muestra piloto de producción es evidencia producida por el proceso utilizada para determinar si el flujo real de fabricación puede reproducir esa referencia.
Desde el desarrollo hasta la producción controlada
Para proyectos de iluminación portátil OEM/ODM, la preparación para la producción en masa depende de más que una muestra aprobada. Los requisitos ópticos, electrónicos, mecánicos y de producción deben vincularse a revisiones controladas, pruebas de verificación y procesos de fabricación repetibles. SHENGQI puede soportar estas etapas desde el desarrollo hasta la validación de producción.
Los compradores pueden revisar el conjuntoGama de productos de iluminación portátil, discutir los requisitos del proyecto medianteDesarrollo de linternas personalizadas, y evalúan disponibleCapacidades de pruebas de luz portátil y control de calidadjunto con el plan de evidencia específico del proyecto. La preparación para la producción también depende de cómo la fábrica vincule revisiones, registros de pruebas y control de cambios a través de suCapacidades de fabricación de linternas.
Preguntas frecuentes sobre las pruebas de preproducción de linternas tácticas
1. ¿Qué deberían probar los compradores antes de aprobar una linterna táctica para producción en masa?
Deben verificar la revisión controlada del producto, el comportamiento de salida y haz, la evidencia en tiempo de funcionamiento y térmica, la carga, la batería, el interruptor/interfaz, las reclamaciones mecánicas y ambientales relevantes, los registros de muestras doradas, los resultados piloto, los controles de producción y el proceso de cambio.
2. ¿Es suficiente una muestra de ingeniería aprobada para lanzar producción en masa?
No.Puede mostrar la dirección de diseño, pero no demuestra que el proceso de producción normal pueda reproducir los mismos requisitos controlados entre unidades y lotes representativos.
3. ¿Cuál es la diferencia entre una muestra de ingeniería, una muestra dorada y una muestra de producción piloto?
Una muestra de ingeniería evalúa la dirección del diseño. Una muestra dorada define la referencia aprobada. Una muestra de producción piloto evalúa si el proceso real puede reproducir esa referencia.
4. ¿Por qué deberían verificarse por separado la salida máxima y la salida sostenida?
La salida máxima describe el rendimiento inicial, mientras que la salida sostenida muestra comportamiento después de que el sistema se estabiliza. Ambas pueden importar cuando una afirmación de producto o una expectativa del usuario depende del alto rendimiento de producción.
5. ¿Qué causa la variación de una linterna por lote?
La variación puede provenir de lotes de componentes, baterías, óptica, electrónica, firmware, tolerancias mecánicas, ensamblaje, acabados, operadores, envases y accesorios de prueba, dependiendo de la arquitectura.
6. ¿Es necesario que cada linterna de producción se repita cada prueba de cualificación?
No.La estrategia depende del tipo de prueba, el riesgo del producto, los controles de producción y los requisitos del proyecto. Algunas pruebas de larga duración, ambientales o destructivas, son más adecuadas para la cualificación o verificación seleccionada que para cualquier unidad.
7. ¿Qué deben hacer los compradores cuando un componente o revisión del firmware cambia antes de la producción?
Deben realizar una revisión de riesgos, solicitar la revalidación cuando sea relevante, documentar el cambio, aprobar la revisión controlada y asegurar que la producción utilice la disposición aprobada.
8. ¿Qué registros debe proporcionar un proveedor de linternas OEM/ODM durante la validación previa a la producción?
El paquete de evidencia puede incluir revisiones controladas del producto y del dibujo, registros de listas de materiales y firmware cuando corresponda, pruebas de prueba, referencia de muestra dorada, resultados piloto, aprobación de envasado, plan de pruebas de producción e información sobre control de cambios.
Repetibilidad antes que volumen
La última pregunta en la preproducción no es si la mejor muestra rinde bien. Lo importante es si la especificación aprobada, los componentes, el firmware, los controles de proceso y la evidencia de verificación son lo suficientemente sólidos como para reproducir ese rendimiento entre unidades representativas de producción y futuros lotes. Por tanto, la publicación en masa debería ser una decisión de evidencia, no simplemente una decisión de calendario.
Shengqi Lighting presentará una dirección de Linterna Táctica Premium como parte de su avance de nuevo producto en la 140ª Feria de Cantón. Conoce al equipo en el stand 16.4F25 del 15 al 19 de octubre de 2026; Las especificaciones finales se compartirán tras la verificación.
¿Preparando un proyecto de linterna táctica para producción en masa?
Lleva tus especificaciones objetivo, requisitos de aplicación y cantidad estimada para discutir la viabilidad OEM/ODM con SHENGQI LIGHTING. Las entradas útiles incluyen el mercado objetivo, el requerimiento de salida y haz, la expectativa de tiempo de funcionamiento, la batería y la dirección de carga, los requisitos mecánicos o ambientales, el requisito de la interfaz de usuario, las necesidades de verificación, el embalaje, el arte, las expectativas de inspección, las expectativas de control de cambios y el calendario objetivo.
Contacta SHENGQI ILUMINACIÓN a través delPágina de contactoo por correo electrónicosales@shengqilight.compara una evaluación técnica OEM/ODM.